


Conductă de linie API 5L
Furnizorul dvs. profesional de conducte API 5L
Ca profesionistProducător și furnizor de conducte de linie API 5L, GNEEfurnizează soluții integrate de conducte sectorului energetic global. Suntem mai mult decât un simplu distribuitor; modelul nostru integrat de producție până la aprovizionare asigură un control superior al calității și eficiență a costurilor pentru țevile noastre din oțel carbon API 5L și inventarul OCTG. Cu unități de producție amplasate strategic în toată China, GNEE oferă logistică fără întreruperi și echipamente de conducte certificate. Aveți încredere în GNEE pentru trasabilitatea completă a materialelor (MTC) și produse din oțel de înaltă calitate care îndeplinesc specificațiile internaționale riguroase.


Ce este API 5L Line Pipe?
Conducta de linie API 5L este fabricată din oțel carbon sau oțel de înaltă rezistență, cu aliaj scăzut (HSLA), utilizat pentru transportul petrolului, gazelor naturale și a altor fluide. Acestea includ țevi fabricate fără sudură și sudate (ERW, SAW). API 5L este specificația pentru conducta de oțel utilizată în sistemele de transport prin conducte.
Clase comune de oțel: de la gradul B la X80
Țevile API 5L sunt clasificate în funcție de limita de curgere, notată cu „X” urmată de limita de curgere minimă în kilograme pe inch pătrat (ksi).
API 5L grad B
Cel mai comun grad pentru aplicații standard de presiune.
API 5L X42 /X52
Rezistență și sudabilitate echilibrate pentru conductele medii.
API 5L X80
Gradul de elită pentru proiecte specializate de ultra-înaltă presiune
PSL 1 vs. PSL 2: De care ai nevoie?
| Caracteristică | PSL 1 | PSL 2 |
| Gama de note | A25 la X70 | Grad B până la X80 |
| Conținut chimic | Standardizat | Limite stricte (C, P, S) |
| Testarea impactului | Nu este necesar | Obligatoriu(Charpy crestătură în V) |
| Trasabilitate | Trasabil până la trecerea testelor | Trasabilitate deplinănecesar |
| Sudare | Standard ERW, SAW, SMLS | Sudarea de înaltă frecvență este restricționată |
Sfat pro:PSL 2 este obligatoriu pentru mediile offshore și acru (H2S) datorită rezistenței sale superioare la rupere.
Diagramă API 5L țevi (unități metrice: mm)
| NPS (inchi) | Diametrul exterior (mm) | SCH 10 | SCH 20 | SCH 30 | STD (Standard) | SCH 40 | SCH 80 | XS (extra puternic) | SCH 160 | XXS |
| 1/2" | 21.3 | 2.11 | - | - | 2.77 | 2.77 | 3.73 | 3.73 | 4.78 | 7.47 |
| 3/4" | 26.7 | 2.11 | - | - | 2.87 | 2.87 | 3.91 | 3.91 | 5.56 | 7.82 |
| 1" | 33.4 | 2.77 | - | - | 3.38 | 3.38 | 4.55 | 4.55 | 6.35 | 9.09 |
| 1-1/2" | 48.3 | 2.77 | - | - | 3.68 | 3.68 | 5.08 | 5.08 | 7.14 | 10.16 |
| 2" | 60.3 | 2.77 | - | - | 3.91 | 3.91 | 5.54 | 5.54 | 8.74 | 11.07 |
| 3" | 88.9 | 3.05 | - | - | 5.49 | 5.49 | 7.62 | 7.62 | 11.13 | 15.24 |
| 4" | 114.3 | 3.05 | - | - | 6.02 | 6.02 | 8.56 | 8.56 | 13.49 | 17.12 |
| 6" | 168.3 | 3.40 | - | - | 7.11 | 7.11 | 10.97 | 10.97 | 15.88 | 21.95 |
| 8" | 219.1 | 3.76 | 6.35 | 7.04 | 8.18 | 8.18 | 12.70 | 12.70 | 23.01 | 22.23 |
| 10" | 273.1 | 4.19 | 6.35 | 7.80 | 9.27 | 9.27 | 15.09 | 12.70 | 28.58 | 25.40 |
| 12" | 323.8 | 4.57 | 6.35 | 8.38 | 9.53 | 10.31 | 17.48 | 12.70 | 33.32 | 25.40 |
| 14" | 355.6 | 6.35 | 7.92 | 9.53 | 9.53 | 11.13 | 19.05 | 12.70 | 35.71 | - |
| 16" | 406.4 | 6.35 | 7.92 | 9.53 | 9.53 | 12.70 | 21.44 | 12.70 | 40.49 | - |
| 18" | 457.0 | 6.35 | 7.92 | 11.13 | 9.53 | 14.27 | 23.83 | 12.70 | 45.24 | - |
| 20" | 508.0 | 6.35 | 9.53 | 12.70 | 9.53 | 15.09 | 26.19 | 12.70 | 50.01 | - |
| 24" | 610.0 | 6.35 | 9.53 | 14.27 | 9.53 | 17.48 | 30.96 | 12.70 | 59.54 | - |
Care sunt avantajele conductei GNEE API 5L pentru petrol și gaze?
Raport mare rezistență-greutate (grade X)
API 5L acoperă o gamă largă de grade de la gradul B până la X100. Clase de înaltă rezistență caX65 și X70permite inginerilor să proiecteze conducte cugrosimi mai subțiri ale perețilormenținând în același timp un nivel ridicat al presiunii interne.
Beneficiul:Acest lucru reduce semnificativ tonajul total de oțel necesar pentru conductele pe distanțe lungi, ceea ce duce la costuri mai mici cu materialele și cheltuieli de transport/manipulare reduse.
Rezistență îmbunătățită la fractură (conformitate PSL2)
Spre deosebire de oțelul structural de bază, API 5LPSL2 (Nivelul 2 de specificații ale produsului)conductele sunt supuse obligatoriuTestarea impactului Charpy V-Notch (CVN)..
Beneficiul:Acest lucru asigură că materialul rămâne ductil și poate absorbi energie la temperaturi scăzute, prevenind „fractura fragilă” sau propagarea catastrofală a fisurilor. Acest lucru este esențial pentru conductele care trec prin climate reci sau medii submarine, unde riscul de expansiune a fisurilor este o problemă majoră de siguranță.
Rezistență specializată la „Sour Service” (medii H2S)
În extracția petrolului și gazelor, mediile „acre” conțin niveluri ridicate de hidrogen sulfurat (H2S). Țevile API 5L pot fi fabricate pentru a se conformaNACE MR0175/ISO 15156standardele.
Beneficiul:Aceste conducte sunt tratate pentru a rezistaFisurarea indusă de hidrogen (HIC)şiFisurarea la stres cu sulfuri (SSC). Această metalurgie specializată previne defecțiunile de coroziune internă care altfel ar duce la scurgeri și dezastre de mediu în zăcămintele de gaz acru.
Sudabilitate superioară în câmp (echivalent carbon controlat)
Compoziția chimică a țevii API 5L este strict reglementată, în specialEchivalent carbon (CEV)valoare.
Beneficiul:Un CEV mai mic asigură o sudabilitate excelentă în timpul instalării pe teren. Acest lucru reduce nevoia de tratamente costisitoare de preîncălzire și minimizează riscul de fisurare la rece în zona afectată de căldură (HAZ), permițând antreprenorilor de conducte să finalizeze sudurile de circumferință mai rapid și cu mai puține reparații.
Precizie dimensională ridicată pentru aliniere
Specificațiile API 5L impun toleranțe strânse pe țeavădiametrul, grosimea peretelui și dreptatea.
Beneficiul:Când se instalează kilometri de conducte, consecvența este esențială. Dimensiunile precise asigură că capetele țevilor se aliniază perfect în timpul ajustării pentru sudarea orbitală sau manuală. Acest lucru reduce problemele de „hi-lo” (dezaliniere), care sunt cauza principală a concentrărilor de tensiuni și a defecțiunii premature a sudurii în liniile de înaltă presiune.
Versatilitate în producție (SMLS vs. sudate)
API 5L oferă un standard unificat pentru ambeleFără sudură (SMLS)şiSudat (ERW, LSAW, SSAW)proceselor.
Beneficiul:Acest lucru le permite inginerilor să aleagă metoda de producție cea mai rentabilă, pe baza dimensiunii specifice a proiectului.
Fără sudurăeste utilizat pentru linii de ultra-înaltă presiune cu diametru mic.
LSAWeste utilizat pentru transmisii de înaltă presiune cu diametru mare, cu pereți groși.
SSAWoferă o soluție prietenoasă cu bugetul pentru transportul cu apă sau gaz cu diametru mare, la presiune mai mică.
Procesul de fabricație al conductei API 5L pentru petrol și gaze
Tip fără sudură
Proces:Tagla de oțel fierbinte este încălzită și străpunsă pentru a forma un tub gol, apoi este rulată și întinsă la dimensiune.
Caracteristici:
Fără cusături sudate
Poate suporta o presiune mai mare
Suprafata interioara neteda
Utilizare tipică:Conducte de înaltă presiune, aplicații în apă adâncă
Standarde:Clasele API 5L SMLS (de exemplu, X52, X65, X70)
Tip sudat ERW
Proces:Banda sau placa de oțel este formată într-o formă cilindrică, marginile sunt sudate prin rezistență electrică.
Caracteristici:
Economic
Potrivit pentru conducte de presiune medie și joasă
Sudura cu cusături drepte
Utilizare tipică:Transport de petrol, gaz și apă
Standarde:ERW poate îndeplini atât cerințele PSL1, cât și PSL2
Tip LSAW
Proces:Placa este rulată într-un cilindru; sudurile se fac de-a lungul cusăturii longitudinale folosind sudarea cu arc scufundat.
Caracteristici:
Mai puternic decât ERW pentru diametre mari
Folosit pentru conducte care necesită rezistență mecanică mai mare
Cusătura sudată este îngropată în interior și puternică
Utilizare tipică:Conducte onshore și offshore
Variante:O singură față (SSA), față-verso (DSAW)
Tip SSAW/HSAW
Proces:Banda de oțel este formată într-o spirală, iar cusătura este sudată folosind sudarea cu arc scufundat.
Caracteristici:
Poate produce țevi cu diametre foarte mari
Cusătură de sudură în unghi (spirală)
Cost-eficient pentru conducte mari
Utilizare tipică:Conducte pe distanțe lungi, transport de apă, petrol și gaze
Variante:HSAW (SAW elicoidal)
Tipuri de fabricație de conducte de linie API 5LTabel de comparație
| Tip de fabricație | Cusătură | Diametrul tipic | Presiune tipică | Cost |
|---|---|---|---|---|
| Fără sudură (SMLS) | Nici unul | 21 mm – 914 mm | Ridicat | Ridicat |
| ERW | Cusătură dreaptă | 20 mm – 914 mm | Mediu | Scăzut |
| LSAW | Longitudinal | 406 mm – 1524 mm | Ridicat | Mediu |
| SSAW | Spirală | 406 mm – 3000 mm+ | Mediu | Mediu-Scăzut |
Cerințe chimice
Compoziția chimică pentru conducta PSL 1 cu t mai mică sau egală cu 0,984"
| Oțel de calitate | Fracția de masă, % pe baza analizelor de căldură și produs a,g | ||||||
|---|---|---|---|---|---|---|---|
| C | Mn | P | S | V | Nb | Ti | |
| max b | max b | max | max | max | max | max | |
| Țeavă fără sudură | |||||||
| A | 0.22 | 0.90 | 0.03 | 0.03 | – | – | – |
| B | 0.28 | 1.20 | 0.03 | 0.03 | c,d | c,d | d |
| X42 | 0.28 | 1.30 | 0.03 | 0.03 | d | d | d |
| X46 | 0.28 | 1.40 | 0.03 | 0.03 | d | d | d |
| X52 | 0.28 | 1.40 | 0.03 | 0.03 | d | d | d |
| X56 | 0.28 | 1.40 | 0.03 | 0.03 | d | d | d |
| X60 | 0.28 e | 1.40 e | 0.03 | 0.03 | f | f | f |
| X65 | 0.28 e | 1.40 e | 0.03 | 0.03 | f | f | f |
| X70 | 0.28 e | 1.40 e | 0.03 | 0.03 | f | f | f |
| Teava sudata | |||||||
| A | 0.22 | 0.90 | 0.03 | 0.03 | – | – | – |
| B | 0.26 | 1.20 | 0.03 | 0.03 | c,d | c,d | d |
| X42 | 0.26 | 1.30 | 0.03 | 0.03 | d | d | d |
| X46 | 0.26 | 1.40 | 0.03 | 0.03 | d | d | d |
| X52 | 0.26 | 1.40 | 0.03 | 0.03 | d | d | d |
| X56 | 0.26 | 1.40 | 0.03 | 0.03 | d | d | d |
| X60 | 0.26 e | 1.40 e | 0.03 | 0.03 | f | f | f |
| X65 | 0.26 e | 1.45 e | 0.03 | 0.03 | f | f | f |
| X70 | 0.26e | 1.65 e | 0.03 | 0.03 | f | f | f |
| o. Cu Mai mic sau egal cu=0.50% Ni; Mai mic sau egal cu 0,50%; Cr Mai mic sau egal cu 0,50%; și Mo Mai mic sau egal cu 0,15%, b. Pentru fiecare reducere cu 0,01% sub concentrația maximă specificată pentru carbon, este permisă o creștere cu 0,05% peste concentrația maximă specificată pentru Mn, până la maximum 1,65% pentru clasele mai mari sau egale cu L245 sau B, dar mai mici sau egale cu L360 sau X52; până la maximum 1,75% pentru clasele > L360 sau X52, dar < L485 sau X70; și până la maximum 2,00% pentru gradul L485 sau X70., c. Dacă nu se convine altfel NB + V Mai puțin sau egal cu 0,06%, d. Nb + V + TI Mai mic sau egal cu 0,15%, e. Dacă nu se convine altfel., f. Dacă nu se convine altfel, NB + V=Ti Mai mic sau egal cu 0,15%, g. Nu este permisă adăugarea deliberată a lui B, iar B rezidual mai mic sau egal cu 0,001% |
|||||||
Compoziția chimică pentru conducta PSL 2 cu t mai mică sau egală cu 0,984"
| Oțel de calitate | Fracția de masă, % pe baza analizelor de căldură și de produs | Echivalent carbon a | |||||||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| C | Si | Mn | P | S | V | Nb | Ti | Alte | CE IIW | CE Pcm | |||||||||||
| max b | max | max b | max | max | max | max | max | max | max | ||||||||||||
| Teava fara sudura si sudata | |||||||||||||||||||||
| BR | 0.24 | 0.40 | 1.20 | 0.025 | 0.015 | c | c | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X42R | 0.24 | 0.40 | 1.20 | 0.025 | 0.015 | 0.06 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| BN | 0.24 | 0.40 | 1.20 | 0.025 | 0.015 | c | c | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X42N | 0.24 | 0.40 | 1.20 | 0.025 | 0.015 | 0.06 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X46N | 0.24 | 0.40 | 1.40 | 0.025 | 0.015 | 0.07 | 0.05 | 0.04 | d,e,l | 0.43 | 0.25 | ||||||||||
| X52N | 0.24 | 0.45 | 1.40 | 0.025 | 0.015 | 0.10 | 0.05 | 0.04 | d,e,l | 0.43 | 0.25 | ||||||||||
| X56N | 0.24 | 0.45 | 1.40 | 0.025 | 0.015 | 0.10f | 0.05 | 0.04 | d,e,l | 0.43 | 0.25 | ||||||||||
| X60N | 0.24f | 0.45f | 1.40f | 0.025 | 0.015 | 0.10f | 0.05f | 0.04f | g,h,l | După cum sa convenit | |||||||||||
| BQ | 0.18 | 0.45 | 1.40 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X42Q | 0.18 | 0.45 | 1.40 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X46Q | 0.18 | 0.45 | 1.40 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X52Q | 0.18 | 0.45 | 1.50 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X56Q | 0.18 | 0.45f | 1.50 | 0.025 | 0.015 | 0.07 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X60Q | 0.18f | 0.45f | 1.70f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X65Q | 0.18f | 0.45f | 1.70f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X70Q | 0.18f | 0.45f | 1.80f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X80Q | 0.18f | 0.45f | 1.90f | 0.025 | 0.015 | g | g | g | i,j | După cum sa convenit | |||||||||||
| X90Q | 0.16f | 0.45f | 1.90 | 0.020 | 0.010 | g | g | g | j,k | După cum sa convenit | |||||||||||
| X100Q | 0.16f | 0.45f | 1.90 | 0.020 | 0.010 | g | g | g | j,k | După cum sa convenit | |||||||||||
| Teava sudata | |||||||||||||||||||||
| BM | 0.22 | 0.45 | 1.20 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X42M | 0.22 | 0.45 | 1.30 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X46M | 0.22 | 0.45 | 1.30 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X52M | 0.22 | 0.45 | 1.40 | 0.025 | 0.015 | d | d | d | e,l | 0.43 | 0.25 | ||||||||||
| X56M | 0.22 | 0.45f | 1.40 | 0.025 | 0.015 | d | d | d | e,l | 0.43 | 0.25 | ||||||||||
| X60M | 0.12f | 0.45f | 1.60f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X65M | 0.12f | 0.45f | 1.60f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X70M | 0.12f | 0.45f | 1.70f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X80M | 0.12f | 0.45f | 1.85f | 0.025 | 0.015 | g | g | g | i,j | .043f | 0.25 | ||||||||||
| X90M | 0.1 | 0.55f | 2.10f | 0.02 | 0.01 | g | g | g | i,j | – | 0.25 | ||||||||||
| X100M | 0.1 | 0.55f | 2.10f | 0.02 | 0.01 | g | g | g | i,j | – | 0.25 | ||||||||||
| a. SMLS t>0,787", limitele CE vor fi cele convenite. Limitele CEIIW aplicate fi C > 0,12% și limitele CEPcm se aplică dacă C mai mic sau egal cu 0,12%, b. Pentru fiecare reducere cu 0,01% sub maximul specificat pentru C, este permisă o creștere cu 0,05% peste maximul specificat pentru Mn, până la maximum 1,65% pentru clasele Mai mari sau egale cu L245 sau B, dar mai mici sau egale cu L360 sau X52; până la maximum 1,75% pentru clasele > L360 sau X52, dar < L485 sau X70; până la maximum 2,00% pentru clasele mai mari sau egale cu L485 sau X70, dar mai mici sau egale cu L555 sau X80; și până la maximum 2,20% pentru clase > L555 sau X80., c. Dacă nu se convine altfel Nb=V Mai mic sau egal cu 0,06%, d. Nb=V=Ti Mai mic sau egal cu 0,15%, e. Dacă nu se convine altfel, Cu Mai mic sau egal cu 0,50%; Ni Mai mic sau egal cu 0,30% Cr Mai mic sau egal cu 0,30% și Mo Mai mic sau egal cu 0,15%, f. Dacă nu se convine altfel, g. Dacă nu se convine altfel, Nb + V + Ti Mai mic sau egal cu 0,15%, h. Cu excepția cazului în care se convine altfel, Cu Mai mic sau egal cu 0,50% Ni Mai mic sau egal cu 0,50% Cr Mai mic sau egal cu 0,50% și MO Mai mic sau egal cu 0,50%, i. Cu excepția cazului în care se convine altfel, Cu Mai mic sau egal cu 0,50% Ni Mai mic sau egal cu 1,00% Cr Mai mic sau egal cu 0,50% și MO Mai mic sau egal cu 0,50%, j. B mai mic sau egal cu 0,004%, k. Cu excepția cazului în care se convine altfel, Cu Mai mic sau egal cu 0,50% Ni Mai mic sau egal cu 1,00% Cr Mai mic sau egal cu 0,55% și MO Mai mic sau egal cu 0,80%, l. Pentru toate tipurile de țevi PSL 2, cu excepția celor cu note de subsol j, se aplică următoarele. Cu excepția cazului în care se convine altfel, nu este permisă adăugarea intenționată de B și B rezidual mai mic sau egal cu 0,001%. |
|||||||||||||||||||||
Proprietățile mecanice ale API 5L SMLS și țevile sudate PSL 1
| Calitatea țevilor | Proprietăți de tracțiune – Corpul țevii SMLS și țevile sudate PSL 1 | Cusătura țevii sudate | ||
|---|---|---|---|---|
| Limita de curgere a | Rezistența la tracțiune a | Elongaţie | Rezistența la tracțiune b | |
| Rt0,5 PSI Min | Rm PSI Min | (în 2in Af % min) | Rm PSI Min | |
| A | 30,500 | 48,600 | c | 48,600 |
| B | 35,500 | 60,200 | c | 60,200 |
| X42 | 42,100 | 60,200 | c | 60,200 |
| X46 | 46,400 | 63,100 | c | 63,100 |
| X52 | 52,200 | 66,700 | c | 66,700 |
| X56 | 56,600 | 71,100 | c | 71,100 |
| X60 | 60,200 | 75,400 | c | 75,400 |
| X65 | 65,300 | 77,500 | c | 77,500 |
| X70 | 70,300 | 82,700 | c | 82,700 |
| o. Pentru calitatea intermediară, diferența dintre rezistența minimă la întindere specificată și curgerea minimă specificată pentru corpul țevii trebuie să fie cea dată pentru gradul următor superior. | ||||
| b. Pentru clasele intermediare, rezistența minimă la întindere specificată pentru cusătura de sudură trebuie să fie aceeași cu cea determinată pentru corp folosind nota de subsol a. | ||||
| c. Alungirea minimă specificată, Af, exprimată în procente și rotunjită la cel mai apropiat procent, se determină folosind următoarea ecuație: | ||||
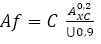 |
||||
| Unde C este 1 940 pentru calcul folosind unități Si și 625 000 pentru calcul folosind unități USC | ||||
| Axc este aria secțiunii transversale aplicabilă a piesei de încercare la tracțiune, exprimată în milimetri pătrați (inci pătrați), după cum urmează | ||||
| – Pentru piese de testare cu secțiune transversală circulară, 130 mm2 (0,20 in2) pentru piese de testare cu diametrul de 12,7 mm (0,500 in) și 8,9 mm (0,350 in); și 65 mm2 (0,10 in2) pentru piese de testare cu diametrul de 6,4 mm (0,250 inchi). | ||||
| – Pentru piese de încercare cu secțiune completă, cea mai mică dintre a) 485 mm2 (0,75 in2) și b) aria secțiunii transversale a piesei de testare, derivată folosind diametrul exterior specificat și grosimea specificată a peretelui conductei, rotunjite la cel mai apropiat 10 mm2 (0,10 in2) | ||||
| – Pentru piese de testare cu bandă, cea mai mică dintre a) 485 mm2 (0,75 in2) și b) aria secțiunii transversale a piesei de testare, derivată folosind lățimea specificată a piesei de testare și grosimea specificată a peretelui conductei, rotunjite la cel mai apropiat 10 mm2 (0,10in2) | ||||
| U este rezistența minimă la tracțiune specificată, exprimată în megapascali (lire pe inch pătrat) | ||||
Proprietățile mecanice ale API 5L SMLS și țevile sudate PSL 2
| Calitatea țevilor | Proprietăți de tracțiune – Corpul țevii SMLS și țevile sudate PSL 2 | Cusătura țevii sudate | |||||
|---|---|---|---|---|---|---|---|
| Limita de curgere a | Rezistența la tracțiune a | Raportul a,c | Elongaţie | Rezistența la tracțiune d | |||
| Rt0,5 PSI Min | Rm PSI Min | R10,5IRm | (în 2 inchi) | Rm (psi) | |||
| Af % | |||||||
| Minim | Maxim | Minim | Maxim | Maxim | Minim | Minim | |
| BR, BN, BQ, BM | 35,500 | 65,300 | 60,200 | 95,000 | 0.93 | f | 60,200 |
| X42,X42R,X2Q,X42M | 42,100 | 71,800 | 60,200 | 95,000 | 0.93 | f | 60,200 |
| X46N,X46Q,X46M | 46,400 | 76,100 | 63,100 | 95,000 | 0.93 | f | 63,100 |
| X52N,X52Q,X52M | 52,200 | 76,900 | 66,700 | 110,200 | 0.93 | f | 66,700 |
| X56N,X56Q,X56M | 56,600 | 79,000 | 71,100 | 110,200 | 0.93 | f | 71,100 |
| X60N,X60Q,S60M | 60,200 | 81,900 | 75,400 | 110,200 | 0.93 | f | 75,400 |
| X65Q,X65M | 65,300 | 87,000 | 77,600 | 110,200 | 0.93 | f | 76,600 |
| X70Q,X65M | 70,300 | 92,100 | 82,700 | 110,200 | 0.93 | f | 82,700 |
| X80Q,X80M | 80,.500 | 102,300 | 90,600 | 119,700 | 0.93 | f | 90,600 |
| o. Pentru gradul intermediar, consultați specificația completă API5L. | |||||||
| b. pentru clase > X90 consultați specificația completă API5L. | |||||||
| c. This limit applies for pies with D> 12.750 in | |||||||
| d. Pentru clasele intermediare, rezistența minimă la întindere specificată pentru cordonul de sudură trebuie să fie aceeași valoare ca cea determinată pentru corpul țevii folosind piciorul a. | |||||||
| e. pentru conducte care necesită testare longitudinală, limita de curgere maximă trebuie să fie mai mică sau egală cu 71.800 psi | |||||||
| f. Alungirea minimă specificată, Af, exprimată în procente și rotunjită la cel mai apropiat procent, se determină folosind următoarea ecuație: | |||||||
|
|||||||
| Unde C este 1 940 pentru calcul folosind unități Si și 625 000 pentru calcul folosind unități USC | |||||||
| Axc este aria secțiunii transversale aplicabilă a piesei de încercare la tracțiune, exprimată în milimetri pătrați (inci pătrați), după cum urmează | |||||||
| – Pentru piese de testare cu secțiune transversală circulară, 130 mm2 (0,20 in2) pentru piese de testare cu diametrul de 12,7 mm (0,500 in) și 8,9 mm (0,350 in); și 65 mm2 (0,10 in2) pentru piese de testare cu diametrul de 6,4 mm (0,250 inchi). | |||||||
| – Pentru piese de încercare cu secțiune completă, cea mai mică dintre a) 485 mm2 (0,75 in2) și b) aria secțiunii transversale a piesei de testare, derivată folosind diametrul exterior specificat și grosimea specificată a peretelui conductei, rotunjite la cel mai apropiat 10 mm2 (0,10 in2) | |||||||
| – Pentru piese de testare cu bandă, cea mai mică dintre a) 485 mm2 (0,75 in2) și b) aria secțiunii transversale a piesei de testare, derivată folosind lățimea specificată a piesei de testare și grosimea specificată a peretelui conductei, rotunjite la cel mai apropiat 10 mm2 (0,10in2) | |||||||
| U este rezistența minimă la întindere specificată, exprimată în megapascali (lire pe inch pătrat | |||||||
| g. Valorile mai mici pentru R10,5IRm pot fi specificate prin acord | |||||||
| h. pentru clase > x90 consultați specificația completă API5L. | |||||||
Ghid de selecție a conductei de conductă API 5L
| Serviciu / Aplicație | Oțel de calitate tipică | Tip de fabricație | Condiția de livrare | Note |
|---|---|---|---|---|
| Transmisia apei, presiune joasa | Gradul B, X42 | ERW, SSAW | Laminat (R) | Instalare economică, ușoară |
| Linie de colectare a uleiului (presiune medie) | X42, X52 | ERW, fără sudură | R / N | Conducte cu presiune moderată |
| Distributie Gaze Naturale | X52, X60 | ERW | R / N | Necesită rezistență bună, rețele de gaze urbane |
| Conductă de țiței pe distanțe lungi | X60, X65 | LSAW, fără sudură | N / M | Conducte de înaltă presiune, pe uscat |
| Transmisia de gaze pe distanțe lungi | X65, X70 | LSAW, fără sudură | N / M | Presiune medie-înaltă, cross-country |
| Conductă de petrol și gaze offshore | X65, X70 | Fără sudură, LSAW | Q / M | Serviciu de înaltă presiune, în apă adâncă |
| Conductă de apă adâncă | X70, X80 | Fără sudură, LSAW | Q | Conducte submarine de ultra-înaltă presiune |
| Conducta arctică (temperatură scăzută) | X65M, X70M, X80M | LSAW, fără sudură | M | Rezistență ridicată la temperaturi sub zero |
| Serviciu acru (H₂S / CO₂) | X52, X60, X65, X70 | LSAW, fără sudură | N / M / Q | Trebuie să îndeplinească NACE MR0175 / ISO 15156 |
| Conductă de nămol / minerit | X42, X52, X60 | SSAW, ERW | R / N | Rezistența la abraziune poate necesita căptușeală specială |
| Linie de gaz de înaltă presiune | X70, X80 | LSAW | Q | Transmisie pe distanțe lungi, rezistență ridicată |
| Transmisie de ultra-înaltă presiune | X80, X90 | LSAW | Q | Apă adâncă, cross-country, cerințe de cea mai mare rezistență |
API 5L ISO3183 linie de producție de țevi de oțel

Ce teste sunt necesare pentru conducta de linie API 5L?
Test hidrostatic
Un test hidrostatic este un tip de încercare de presiune care este utilizat în mod obișnuit în timpul producției de conducte de linie. Testul este utilizat pentru a verifica scurgerile în cordonul de sudură sau corpul țevii. Pentru a efectua testul, apa este pompată în conductă până când atinge o presiune predeterminată. Conducta este apoi monitorizată pentru eventuale scurgeri. Dacă se detectează o scurgere, conducta va trebui reparată sau înlocuită. Testul hidrostatic este o măsură importantă de control al calității care ajută la asigurarea siguranței și integrității conductelor.
Test de îndoire
Un test de îndoire este un tip de test de control al calității care se efectuează în timpul producției de țevi de oțel. Scopul testului este de a verifica dacă există fisuri în suduri, precum și de a evalua rezistența oțelului. Pentru a efectua testul, o bucată de probă de țeavă este îndoită într-o formă de U. Oțelul este apoi examinat pentru fisuri sau alte semne de slăbiciune. Dacă se găsesc, întregul lot de țevi de oțel va fi casat și se va face un nou lot. Cu toate acestea, dacă testul de îndoire se dovedește a fi de succes, țevile de oțel vor fi aprobate pentru utilizare.
Test de aplatizare
Un test de aplatizare este un test de producție de conducte de oțel care evaluează rezistența unui tub de oțel la deformare și fisurare sub presiune. Este o măsură importantă de control al calității care ajută la asigurarea că oțelul utilizat în produsele pentru conducte de conducte este de cea mai înaltă calitate posibilă. Testul implică aplicarea unei presiuni asupra unui tub de oțel până când acesta se deformează sau se fisurează. Testul de aplatizare va dezvălui rezistența țevii la fisurarea longitudinală și circumferențială. Rezultatele testului ajută la determinarea rezistenței și ductilității oțelului, două proprietăți importante pentru oțelul utilizat în aplicațiile de conducte. Testele de aplatizare sunt doar una dintre multele măsuri de control al calității care sunt utilizate în timpul producției de conducte din oțel, dar joacă un rol important în asigurarea siguranței și integrității produsului final.
Testul de impact CVN
Testul de impact CVN este un test de temperatură care se efectuează în timpul producției de țevi pentru a asigura proprietățile mecanice ale țevii. Testul se efectuează pe trei poziții diferite pe țeavă: corp, cusătura de sudură și zona afectată de căldură. Rezultatele testului sunt utilizate pentru a determina rezistența la impact Charpy V-notch a țevii. Testul de impact CVN este o măsură importantă de control al calității pentru producția de țevi și este cerut de Institutul American de Petrol (API) pentru a-și îndeplini standardele.
DWTT
Testul DWTT, sau testele de rupere cu greutatea de cădere, sunt specificate în specificația de producție a conductelor API 5L. În acest test, o greutate mare este aruncată pe un punct pre-slăbit pe o probă de țeavă. Ruptura rezultată este examinată pentru a se asigura că îndeplinește cerințele pentru comportamentul fracturii ductile. Acest test este important deoarece ajută la asigurarea faptului că țevile vor putea rezista la stresul de a fi transportate și instalate fără a se rupe. Ca urmare, testul DWTT este o parte esențială a procesului de control al calității pentru conductele de conducte cu diametru mare.

Procese de acoperire externă a conductelor de petrol și gaze API 5L
3LPE (polietilenă cu trei straturi) – Standardul global
Structura:
Stratul 1 (FBE):Fusion Bonded Epoxy (100μm+). Oferă o aderență excelentă și rezistență la dezlipirea catodică.
Stratul 2 (AD):Strat adeziv. Leagă pulberea epoxidice de polietilenă.
Stratul 3 (PE):Polietilenă de înaltă densitate (1,8–3,7 mm). Oferă hidroizolație superioară, izolație electrică și protecție la impact.
Avantaje:Izolație excelentă, rezistență la stresul solului și permeabilitate scăzută la umiditate.
FBE (epoxidic prin fuziune)
Proces:Țeava de oțel este încălzită la peste 200 de grade, iar pulberea epoxidică este aplicată prin pulverizare electrostatică, care se topește și se întărește pe peretele țevii.
Avantaje:Aderență excepțională la oțel și stabilitate chimică ridicată. Poate rezista la temperaturi mai ridicate (până la 100 de grade +).
Dezavantaje:Relativ subțire și fragil; susceptibil la zgârieturi mecanice în timpul transportului și instalării.
3LPP (polipropilenă cu 3 straturi)
Aplicatii:Folosit în principal pentrutransport la temperaturi ridicate(până la 110–140 de grade) sauconducte de adâncime.
Avantaje:Mai dur decât PE, cu o rezistență mai bună la zgârieturi și o rezistență superioară la fluaj la temperatură ridicată.

Considerații pentru cumpărare
Dimensiuni si dimensiuni
Primul factor de luat în considerare atunci când alegeți o conductă de conductă API 5L este dimensiunea și dimensiunile acesteia. Dimensiunea și dimensiunile conductei ar trebui să se alinieze cu specificațiile proiectului dumneavoastră. Luați în considerare diametrul conductei, grosimea peretelui și lungimea pentru a vă asigura că corespunde nevoilor proiectului dumneavoastră.
Greutate
Greutatea este un alt factor important de luat în considerare atunci când alegeți o conductă de conductă API 5L. Greutatea conductei poate avea un impact semnificativ asupra costurilor de transport și instalare ale proiectului. În plus, greutatea conductei poate influența tipul de echipament necesar pentru instalare. Asigurați-vă că alegeți o țeavă care îndeplinește cerințele de greutate ale proiectului dvs.
Grad material
Calitatea materialului conductei de linie API 5L este, de asemenea, un aspect important. Calitatea materialului determină calitatea și rezistența țevii, ceea ce poate afecta durabilitatea și performanța acesteia în timp. Sunt disponibile diferite clase de țevi de linie API 5L, variind de la gradul B la X70, fiecare cu proprietăți și caracteristici proprii. Alegeți o calitate a materialului care se aliniază cu cerințele proiectului dumneavoastră.
Acoperire și tratament de suprafață
Acoperirea și tratarea suprafeței conductei de linie API 5L pot afecta, de asemenea, performanța acesteia. Acoperiri și tratamente diferite pot proteja împotriva coroziunii, abraziunii și alți factori externi care afectează durabilitatea țevii. Unele acoperiri comune și tratamente de suprafață includ epoxidice, zinc și polietilenă. Alegeți o acoperire sau un tratament care oferă nivelul de protecție pe care îl necesită proiectul dvs.
Certificare
În cele din urmă, este importantă selectarea unei conducte de conductă API 5L care este certificată și care îndeplinește standardele industriale și de reglementare necesare. Căutați țevi testate și inspectate pentru a vă asigura că îndeplinesc standardele cerute. În acest fel, puteți fi sigur că conducta dvs. este sigură și de încredere.
Fabrica noastră
GNEE Pipe este întreprinderea profesională unică din lanțul de aprovizionare din China pentru produse din oțel.


Certificatul nostru

Contactaţi-ne
Întrebări frecvente
Q: Poate GNEE să furnizeze conducte API 5L pentru Sour Service?
Q:Care este diferența dintre conductele API 5L și A106?
API 5L și ASTM A106 sunt ambele specificații utilizate pe scară largă pentru țevi din oțel carbon, dar sunt destinate diferitelor aplicații.
API 5Leste o specificație publicată de Institutul American de Petrol (API) pentru conductele de conducte fără sudură și sudate utilizate în sistemele de transport prin conducte. Este folosit în mod obișnuit pentru transportul petrolului, gazelor naturale, apei și altor fluide pe distanțe lungi în industria petrolului și a gazelor naturale.
ASTM A106este o specificație publicată de ASTM International pentru țevile din oțel carbon fără sudură destinate țevilor sub presiune și serviciului la temperatură ridicată. Este utilizat pe scară largă în rafinării, centrale electrice, instalații petrochimice și sisteme de conducte de proces industrial.
Diferențele cheie
| Articol | API 5L | ASTM A106 |
|---|---|---|
| Aplicație primară | Transportul prin conducte | Conducte de proces |
| Tip conductă | Fără sudură și sudate | Numai fără sudură |
| Industrii tipice | Transmisia petrolului și gazelor | Rafinare, generare de energie |
| Cerințe PSL | PSL1 / PSL2 | Nu se aplică |
| Opțiuni de serviciu acru | Disponibil | Nu este specificat |
| Serviciu la temperatură înaltă | Limitat | Proiectat pentru asta |
În unele proiecte, țevile fără sudură pot fi certificate atât conform API 5L grad B, cât și ASTM A106 grad B, permițându-le să satisfacă atât cerințele conductelor, cât și cele ale conductelor sub presiune.
Q: Care este diferența dintre conducta API 5L și A53?
API 5L și ASTM A53 sunt două specificații utilizate pe scară largă pentru țevi din oțel carbon, dar sunt destinate diferitelor aplicații și condiții de serviciu.
1. Aplicație principală
API 5L:Proiectat în principal pentru sistemele de transport prin conducte de petrol, gaze și apă, capabile să facă față condițiilor de înaltă presiune pe distanțe lungi.
ASTM A53:Destinat pentru servicii de presiune joasă până la medie, inclusiv transportul cu aer, abur, apă și gaz, precum și pentru scopuri structurale, cum ar fi balustrade sau schele.
2. Niveluri de specificații și calitate
API 5L:Include două niveluri de specificații, PSL1 și PSL2. Țevile PSL2 sunt fabricate conform cerințelor chimice și mecanice mai stricte, inclusiv testarea obligatorie a impactului, pentru aplicații de înaltă presiune și acru.
ASTM A53:Un standard mai de bază, cu mai puține cerințe de testare. Nu include nivelurile PSL și, în general, nu este destinat transmiterii de energie de înaltă presiune.
3. Tipuri de oțel și țevi
API 5L:Disponibil în gradul B până la X80, atât fără sudură, cât și sudate (ERW, LSAW, SSAW). Unele clase pot fi certificate pentru serviciul acru (NACE MR0175).
ASTM A53:Disponibil în gradele A și B, inclusiv fără sudură și sudate (Tip F, Tip E), dar nu are niveluri PSL sau certificare de serviciu acru.
Rezumatul diferențelor cheie
| Caracteristică | API 5L | ASTM A53 |
|---|---|---|
| Aplicație tipică | Conducte de petrol și gaze, conducte de apă | Conducte de joasă/medie presiune, structurale |
| Tip conductă | Fără sudură și sudate (ERW, LSAW, SSAW) | Fără sudură și sudate (ERW, F), Tip E, Tip S |
| Note | B la X80 | A, B |
| PSL | PSL1 / PSL2 | Nu se aplică |
| Serviciu acru | Opțional (NACE MR0175) | Nu este specificat |
| Utilizare la presiune înaltă | Da | In general nu |
Nota:În unele cazuri, țevile fără sudură pot fi dublă certificate pentru a îndeplini atât cerințele API 5L, cât și ASTM A53, în funcție de specificațiile proiectului.
Î: Ce inspecții se efectuează pe conductele de linie API 5L?
A:Cerințele de inspecție variază în funcție de grad, metoda de fabricație și specificațiile proiectului.
Inspecțiile tipice includ:
Analiza Compoziției Chimice
Încercare la tracțiune
Testarea rezistenței la curgere
Test de aplatizare
Test de îndoire
Test de impact (PSL2)
Test hidrostatic
Testare cu ultrasunete (UT)
Testare radiografică (RT)
Inspecția particulelor magnetice (MPI)
Inspecție vizuală și dimensională
La cerere, pot fi organizate inspecții suplimentare de la terți.
Î: Pot fi țevile API 5L certificate duble?
A:Da. Anumite țevi fără sudură pot fi furnizate cu dublă certificare, cum ar fi:
API 5L grad B / ASTM A106 grad B
API 5L grad B / ASTM A53 grad B
Țevile cu certificat dublu vă permit să îndepliniți mai multe specificații de proiect, simplificând în același timp gestionarea stocurilor.
Î: Ce informații ar trebui să furnizeze cumpărătorii atunci când solicită o ofertă?
A:Pentru a primi o cotație exactă, cumpărătorii trebuie să furnizeze:
Standard pentru conducte (API 5L PSL1 sau PSL2)
Nota (de ex., X52, X65, X70)
Tip de fabricație (SMLS, ERW, LSAW, SSAW)
Diametrul exterior (OD)
Grosimea peretelui (WT)
Lungime
Cantitate
Cerințe de acoperire
Condiția de livrare
Cerințe de inspecție
Port de destinație
Furnizarea de specificații tehnice complete ajută la asigurarea unor prețuri precise și timpi de livrare mai scurti.